
Brasure du zinc : réussir une soudure étanche
 Philippe
•
19 octobre 2026
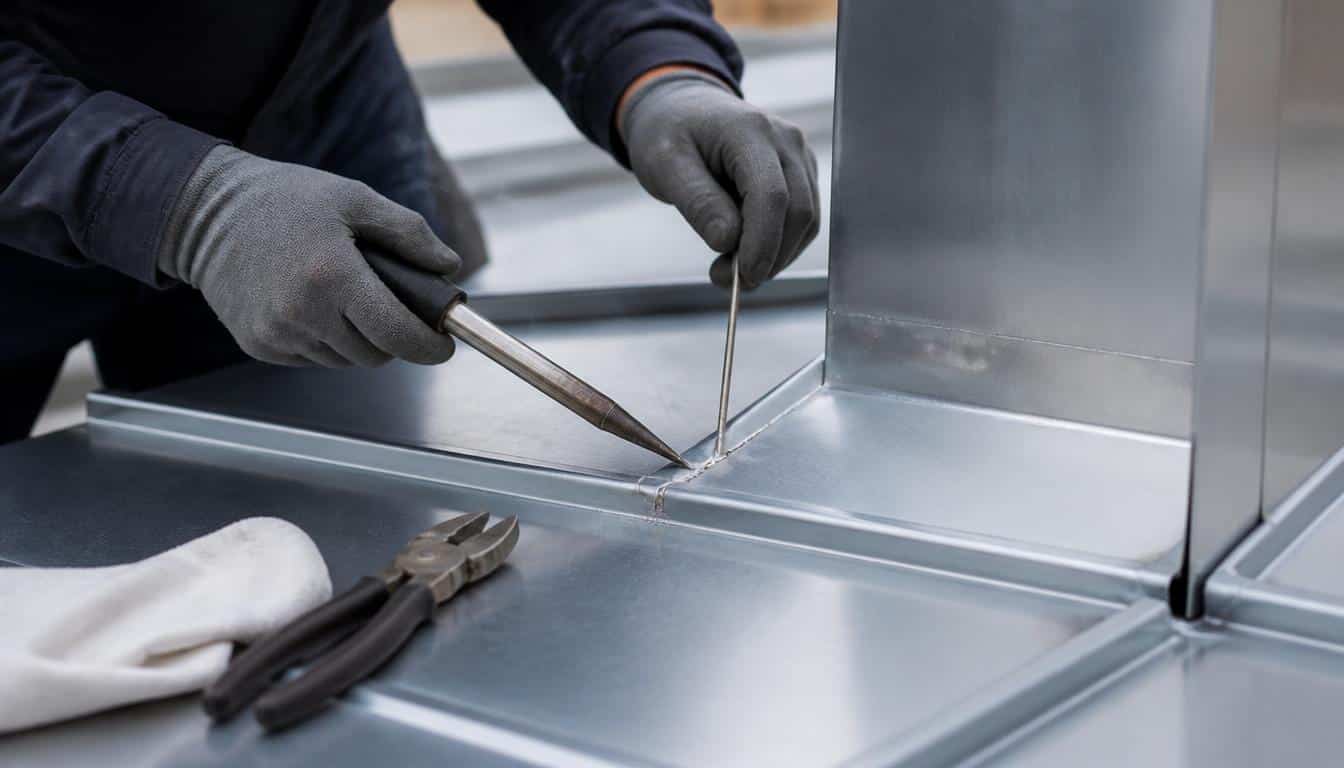
Quand une toiture prend l’eau, le problème se joue souvent sur un détail minuscule. La soudure sur zinc représente alors la technique qui permet d’assembler ou de réparer proprement un élément métallique pour retrouver une étanchéité fiable. Elle est essentielle sur une gouttière, car une liaison mal faite peut vite provoquer une fuite, un débordement ou une corrosion locale. Dans ce guide, vous allez découvrir les bases, le vocabulaire utile et les gestes simples pour comprendre ce travail de couvreur, même si vous débutez complètement.
La soudure sur zinc ne se résume pas à chauffer du métal : elle demande une préparation précise, un bon décapage et un apport d’étain bien dosé. Vous verrez comment reconnaître une bonne liaison, choisir le bon matériel et éviter les erreurs qui fragilisent la zone. L’objectif est simple : vous aider à lire un chantier, à comprendre un message technique de couvreur et à intervenir avec méthode sur le zinc.
Comprendre la brasure du zinc sans se tromper
La brasure du zinc désigne une soudure de couverture où l’on unit deux pièces sans les fondre complètement. Un expert parlera souvent de soudure à l’étain, car c’est l’étain qui assure la jonction. Dans un article de chantier, on distingue bien la soudure, la brasure, le métal d’apport et le support. La capillarité fait ensuite circuler l’étain dans le joint, ce qui crée une liaison régulière et solide. Pour un couvreur, la soudure sert à fermer un raccord, pas à bricoler un collage improvisé. Pour approfondir ce sujet, consultez notre guide sur souder du zinc a froid.
La différence tient surtout à la température et à la façon de travailler le métal. Souder, dans le langage courant, peut sembler plus large que braser, mais sur le zinc on parle souvent d’une brasure maîtrisée. Voici les repères utiles :
- La soudure chauffe la zone sans faire fondre tout le zinc.
- La brasure utilise un apport d’étain pour unir les bords.
- La soudure demande une chauffe régulière, jamais brutale.
- La soudure vise une étanchéité nette, pas une surépaisseur inutile.
Pourquoi le zinc demande une méthode spécifique
Le zinc réagit vite à la chaleur, et sa surface peut se couvrir d’oxydation en quelques instants. Un couvreur expérimenté sait qu’une soudure trop vive déforme le métal, alors qu’une chauffe trop faible empêche l’étain d’accrocher. La bonne méthode consiste donc à préparer, chauffer puis déposer avec précision. Cette discipline évite les reprises et protège la pièce sur la durée.
Les mots à connaître avant de commencer
Avant de travailler, retenez trois termes simples : soudure, brasure et étain. Le mot soudure désigne l’action, la brasure décrit la technique, et l’étain sert d’apport. Dans le langage du chantier, on parle aussi de joint, de talon, de sortie ou de raccord. Ce vocabulaire aide à lire un plan, à suivre un conseil d’expert et à comprendre ce que l’on vous demande sur le zinc.
Le matériel qui change tout avant de commencer
Le matériel de soudure sur zinc conditionne la qualité du résultat dès les premières minutes. Pour préparer correctement le chantier, il faut un fer adapté, un décapant efficace et une surface parfaitement propre. Un guide sérieux insiste toujours sur l’organisation du poste de travail, car un outil manquant fait perdre du temps et fragilise la liaison. Le propane reste le choix le plus courant pour alimenter le chalumeau, car il offre une chauffe stable. Vous pouvez ainsi travailler avec plus de contrôle et moins de surprise.
Voici l’outillage indispensable pour une intervention propre :
- Un fer de couvreur adapté à l’épaisseur du zinc.
- Un décapant pour nettoyer et activer la zone.
- Un chalumeau alimenté au propane.
- Une brosse métallique et un chiffon propre.
- Des gants, des lunettes et un support stable.
| Outil | Usage principal |
|---|---|
| Fer de couvreur | Chauffer la zone et déposer l’étain |
| Chalumeau | Apporter une chaleur régulière sur la surface |
Un poste bien préparé ressemble à une petite ligne de production : outils rangés, surface propre, décapant à portée de main et métal d’apport prêt à l’emploi. Cette organisation facilite chaque soudure et réduit les gestes inutiles. Si vous devez préparer une réparation sur place, gardez tout à portée de main pour travailler sans rupture de rythme.
Choisir un fer adapté au chantier
Le fer doit transmettre une chaleur régulière sans brûler le zinc. Un fer trop léger manque d’inertie, tandis qu’un fer trop puissant complique le contrôle. L’idéal est d’utiliser un fer de couvreur bien équilibré, surtout sur une petite pièce. Sur un chantier, cela change vraiment la précision du geste et la finesse de la finition.
Comprendre le rôle du flux décapant
Le flux décapant enlève l’oxydation et prépare l’adhérence de l’étain. Sans lui, la soudure accroche mal et la surface reste capricieuse. Il faut l’appliquer avec mesure, puis le laisser agir juste assez longtemps pour nettoyer la zone. Un bon décapant fait gagner en régularité et en qualité de liaison.
Comment réussir une liaison propre et durable
Une liaison durable sur zinc repose sur une séquence simple et précise. La soudure doit commencer par une préparation soignée, puis par une chauffe progressive. Ensuite, l’étain se dépose au bon moment, quand la surface accepte le métal d’apport. Cette pratique demande un peu de patience, mais elle donne un résultat net et solide. Si vous souder trop vite, la soudure devient irrégulière ; si vous attendez trop, l’adhérence se dégrade. Le bon rythme fait toute la différence.
Suivez ces étapes dans l’ordre pour faire une brasure propre :
- Nettoyer et dégraisser la zone.
- Appliquer le décapant de façon homogène.
- Chauffer doucement jusqu’au bon point de prise.
- Déposer l’étain en filet continu.
La quantité de métal à déposer doit rester modérée. Trop d’étain crée une bosse inutile, trop peu laisse un joint fragile. Une soudure de qualité se voit à son aspect lisse, sans surchauffe ni coulure. Sur le terrain, les couvreurs recherchent une ligne régulière qui suit le bord du zinc sans l’écraser. Pour faire une liaison fiable, mieux vaut avancer lentement que corriger ensuite une zone abîmée.
Les gestes à suivre dans le bon ordre
Le bon ordre commence toujours par le nettoyage, puis par le flux, puis par la chauffe. Le geste doit rester souple, avec un mouvement continu du fer. Quand la zone atteint la bonne température, l’étain file naturellement. Cette succession simple évite les à-coups et améliore la soudure sur toute la longueur.
Comment vérifier une liaison régulière
Une liaison régulière présente une brillance homogène et une bordure nette. Si la soudure matifie trop vite, la chauffe a probablement été insuffisante. Si elle s’affaisse, la température a été trop forte. Le contrôle visuel reste la première vérification, puis un test d’étanchéité léger permet de confirmer le résultat.
Réparer une gouttière en zinc sans fragiliser la zone
La réparation d’une gouttière en zinc exige de préserver la zone voisine pour ne pas créer une nouvelle faiblesse. Une gouttière ancienne peut présenter une fuite, une fissure ou une jonction ouverte après une panne de vent ou de glace. En novembre, les écarts de température accentuent souvent les défauts et la date d’intervention compte pour éviter l’aggravation. Si vous devez refaire un raccord, travaillez sur une pièce bien dégagée et contrôlez l’étanchéité après la reprise. La gouttière doit rester stable, sans déformation autour de la soudure.
Les cas pratiques les plus fréquents sont les suivants :
- Fuite au niveau d’un raccord.
- Fissure sur une gouttière ancienne.
- Jonction ouverte entre deux éléments.
- Reprise d’une pièce déjà réparée.
- Réfection d’une zone affaiblie autour d’un talon.
Sur une installation ancienne, il vaut mieux nettoyer davantage et contrôler chaque bord avant de chauffer. Une gouttière trop oxydée demande parfois une préparation plus longue, mais elle peut encore retrouver une bonne fonction si la zone est saine. L’objectif n’est pas seulement de colmater, mais de refaire un raccord fiable qui dure dans le temps.
Réparer une fuite localisée
Une fuite localisée se traite en ciblant précisément l’endroit humide. Il faut sécher, décaper, puis reprendre la soudure sur la petite zone concernée. Cette méthode évite d’ouvrir inutilement toute la gouttière. Une reprise courte et propre suffit souvent à rétablir l’écoulement normal.
Reprendre un raccord abîmé
Un raccord abîmé se reprend en retirant les parties fragiles avant de poser un nouvel apport. Le zinc doit rester sain sur les deux bords. Si le raccord a déjà été bricolé, mieux vaut nettoyer plus largement pour retrouver une liaison nette. Cette reprise améliore l’étanchéité sans alourdir la pièce.
Les erreurs qui font rater la brasure
Les erreurs de brasure viennent presque toujours d’une préparation insuffisante ou d’une chauffe mal dosée. Une soudure ratée laisse souvent une surface sale, un flux mal réparti ou une capillarité interrompue. Sur cuivre comme sur plomb, les mêmes défauts reviennent, mais le zinc pardonne encore moins les excès. Sur un forum, un commentaire revient souvent : “l’étain ne prend pas, pourtant j’ai chauffé fort”. Ce type de retour montre qu’il faut décaper correctement et respecter le rythme du métal.
Les quatre fautes les plus fréquentes sont simples à identifier :
- Décaper trop peu ou trop tard.
- Chauffer trop vite la surface.
- Déposer trop d’étain d’un seul coup.
- Travailler sur une zone encore sale ou grasse.
Pour éviter la surchauffe, il faut observer la réaction du métal plutôt que forcer. Une soudure propre se construit par petites passes, avec une chaleur stable. Si la soudure devient granuleuse, la cause vient souvent d’un mauvais nettoyage ou d’un flux inadapté. En pratique, la précision vaut toujours mieux qu’un geste brusque.
Les défauts de chauffe les plus courants
Les défauts de chauffe les plus courants sont la brûlure locale, la déformation du bord et la perte d’adhérence. Un excès de chaleur fait fuir l’étain au lieu de le guider. À l’inverse, une chauffe trop douce laisse le métal froid et la soudure reste superficielle. Le bon réglage se trouve par observation et par pratique.
Pourquoi l’adhérence devient irrégulière
L’adhérence devient irrégulière quand la surface n’est pas propre, quand le flux manque ou quand la chaleur n’est pas uniforme. Le zinc peut alors repousser l’étain par endroits et l’accepter ailleurs. Cette irrégularité trahit souvent un défaut de préparation plus qu’un défaut de matériau.
Travailler proprement en atelier ou sur chantier
Le travail en atelier offre au couvreur une précision supérieure, tandis que le chantier impose plus de contraintes de position et de sécurité. En atelier, il est plus simple de poser la pièce à plat, de contrôler la chauffe et de vérifier la qualité de chaque soudure. Sur le toit, l’accès à la cheminée complique souvent le geste, surtout quand l’angle est serré ou que le vent gêne. En novembre, la date d’intervention peut aussi compter, car l’humidité rend la préparation plus délicate. Un système bien organisé limite les pertes de temps et aide l’expert à garder un résultat propre.
Voici cinq bonnes pratiques de sécurité à respecter :
- Fixer la pièce avant de chauffer.
- Porter des gants et des lunettes.
- Écarter tout accessoire inflammable.
- Vérifier la stabilité autour de la cheminée.
- Travailler avec une préparation claire du poste.
Autour d’une cheminée, le couvreur doit contrôler chaque bord et chaque raccord avec soin. L’atelier facilite la précision, mais le chantier reste nécessaire pour les reprises en place. Dans les deux cas, la qualité dépend de la même rigueur : nettoyage, chauffe régulière et contrôle final. Un expert privilégie toujours la méthode la plus sûre pour obtenir une finition nette.
Pourquoi l’atelier facilite la précision
L’atelier facilite la précision parce que la pièce y est stable, accessible et visible sous tous les angles. Le couvreur peut alors doser la chaleur plus facilement et corriger un détail sans urgence. Cette stabilité améliore la régularité de la soudure et réduit les reprises inutiles.
Les précautions utiles sur le toit
Sur le toit, il faut anticiper le vent, l’inclinaison et la circulation autour de la cheminée. La préparation doit être plus stricte qu’en atelier, car le moindre geste imprécis se paie vite. Un couvreur prudent sécurise sa zone, vérifie son appui et garde le contrôle du fer à chaque instant.
FAQ – Questions fréquentes sur la brasure du zinc
Peut-on réparer soi-même une fuite sur une gouttière en zinc ?
Oui, si la fuite est localisée et que vous pouvez nettoyer correctement la zone. Une petite soudure reste accessible avec un fer adapté, du décapant et un peu d’étain.
Quel fer faut-il prévoir pour une petite brasure ?
Un fer de couvreur de taille modérée suffit souvent pour une petite intervention. Il doit chauffer régulièrement sans brûler le zinc ni ralentir la prise de l’étain.
Le décapant est-il indispensable pour une liaison durable ?
Oui, le décapant est indispensable, car il prépare la surface et améliore l’accroche. Sans lui, la soudure tient mal et la finition devient irrégulière.
Comment savoir si la surface est assez propre ?
La surface est assez propre quand elle est dégraissée, brillante et sans trace d’oxydation visible. Si un chiffon laisse encore des marques, il faut reprendre le nettoyage.
Faut-il privilégier l’atelier pour une finition plus nette ?
Oui, l’atelier aide souvent à obtenir une finition plus nette, car la pièce reste stable. Sur place, le travail reste possible, mais il demande davantage de vigilance.
Où trouver un message fiable quand on débute ?
Un message fiable vient d’un guide technique clair, d’un couvreur expérimenté ou d’un forum modéré. Vérifiez la cohérence des explications avant de suivre un conseil.
Une inscription sur un forum peut-elle aider à progresser ?
Oui, une inscription sur un forum permet de poser une date de question précise et de comparer plusieurs retours. Cela aide à repérer les erreurs récurrentes et à mieux comprendre la pratique.
Vous aimerez aussi
 Travaux extérieur

 Travaux extérieur
 Travaux extérieur
 Travaux extérieur